


Zacht
Zacht
Zacht
Zacht
Zacht
Zacht
Zacht
Zacht
Zacht
Het vormen van plexiglas is warmtevormend – en de materiaalkeuze komt op de eerste plaats
Plexiglas, de algemene naam voor PMMA-acrylplaat, is een thermoplastisch materiaal dat bij verhitting buigzaam wordt en na afkoeling zijn nieuwe vorm behoudt. Die ene eigenschap maakt het tot een van de meest vergevingsgezinde materialen voor praktische vormprojecten, van motorvoorruiten en displaystandaards tot op maat gemaakte verlichtingsdiffusers en machineafschermingen. De vormmethode zelf is niet ingewikkeld: verwarm de plaat, vorm hem over een vormer en laat hem afkoelen. Het onderdeel dat de meeste storingen veroorzaakt, is het kiezen van het verkeerde materiaal of het duwen van de temperatuur buiten het veilige venster. Dus voordat u naar een heteluchtpistool grijpt, moet u beslissen welk type acryl u daadwerkelijk nodig heeft. Typische onderdelen zijn onder meer displays op verkooppunten, spatschermen voor machines, lampafdekkingen en beschermende vensters; allemaal vormen die beginnen als een vlakke plaat en hun geometrie verkrijgen door hitte.
Voor elk gietproject is het onderscheid gegoten versus geëxtrudeerd belangrijker dan het merk. Gegoten acryl biedt een iets betere optische helderheid en chemische weerstand, maar geëxtrudeerde platen zijn meestal consistenter in dikte en worden gelijkmatiger zacht, waardoor het een gemakkelijker materiaal is om te buigen en te vormen. Als u een eenmalig gebogen paneel of een prototypebehuizing bouwt, begin dan met een transparante geëxtrudeerde PMMA-plaat van optische kwaliteit ; het geeft u een stabiel vormgedrag en een schoon afgewerkt oppervlak. Voor een diepere vergelijking van de twee productieroutes, onze PMMA-materiaalgids omvat de eigenschappen die u moet controleren voordat u bestelt.
 Hoge helderheid Brede toepassing Optische kwaliteit PMMA Transparant geëxtrudeerd licht G Gentle is hoge helderheid, brede toepassing, optische kwaliteit PMMA, transparante geëxtrudeerde lichtgeleidingsplaat, leveranciers en fabrikanten, groothandel... Bekijk Product →
Temperatuurbereiken die er echt toe doen voor acryl
Acryl smelt niet plotseling zoals ijs; het doorloopt een verzachtingsfase. Beneden ongeveer 100 °C is het nog steeds glazig en zal het barsten of barsten als het in een bocht wordt gedwongen. Het praktische vormvenster ligt tussen 150 °C en 180 °C (ongeveer 300 tot 355 °F). Binnen dat bereik kan de plaat worden gebogen, gedrapeerd of vacuümgevormd zonder de oppervlaktekwaliteit te verliezen. Boven 190 °C verschijnen belletjes en verbleking als het materiaal begint af te breken. Verschillende leveranciers geven iets andere cijfers aan, maar het principe is hetzelfde: vorm in het midden van het raam en houd de warmte gelijkmatig.
Het vormvenster in de praktijk
Houd de plaat lang genoeg op de gewenste temperatuur zodat de hitte de volledige dikte kan doordringen en werk dan snel terwijl de plaat nog soepel is. Een infraroodthermometer maakt een einde aan het giswerk: richt hem op het plaatoppervlak en wacht tot de meetwaarde in het vormvenster zit voordat u begint met buigen. Een oppervlak dat er klaar uitziet, is niet hetzelfde als een door en door verwarmde plaat, en dit is waar de meeste pogingen van hobbyisten mislukken.
Waarom dikte de wiskunde verandert
Dikker materiaal slaat meer warmte op en heeft meer tijd nodig om de vormtemperatuur te bereiken. Een plaat van 2 mm kan in een paar minuten klaar zijn, terwijl een plaat van 6 mm enkele minuten constante verwarming nodig heeft. Het haasten van een dikke plaat levert een oppervlak op dat zacht is en een kern die nog steeds stijf is - het resultaat is een gebogen rand met spanningsscheuren. Dezelfde logica is van toepassing op stripverwarmers: verhoog de verwarmingstijd met de dikte en controleer of de verzachte zone breed genoeg is voor de buigradius die u nodig heeft.
| Conditie | Temperatuur | Wat gebeurt er |
|---|---|---|
| Glas overgang | ~105 °C | Het vel begint zachter te worden, maar is nog steeds bestand tegen buigen |
| Venster vormen | 150–180 °C | Ideaal assortiment voor buigen, draperen en vacuümvormen |
| Oververhitting | Boven 190 °C | Bubbels, verbleking en permanente schade aan het oppervlak |
Drie betrouwbare methoden voor het gieten van plexiglas
Kies de methode op basis van de vorm die u nodig heeft, niet op basis van wat er indrukwekkend uitziet. Scherpe hoeken vragen om lijnverwarming; vloeiende rondingen vereisen verwarming over het hele oppervlak; diepe, herhaalbare onderdelen vereisen vacuümvormen.
Lijnbuigen voor scherpe, zuivere hoeken
Een stripverwarmer of een gefocusseerd warmtepistool verwarmt één smalle band van de plaat. Zodra die band zachter wordt, vouwt u het laken in de gewenste hoek en houdt u het vast totdat het is afgekoeld. Omdat acrylaat na afkoeling iets terugveert, enkele graden overbuigen; door te oefenen leert u hoeveel uw plaatdikte en verwarmingsbreedte vereisen. De techniek produceert scherpe hoeken van 90 graden zonder de rest van het onderdeel te verwarmen. Daarom blijft het de standaard voor displaystandaards, verlichtingshoezen en voorruiten van motorfietsen.
Drapevorming voor rondingen en koepels
Voor een gebogen vorm verwarmt u de hele plaat in een oven of onder een brede infraroodbron en legt u deze vervolgens over een mal - een houten bok, een schuimvormer of zelfs een keukenkom. Zwaartekracht en lichte druk doen het werk. De plaat koelt af naar de contouren van de mal en een trimfrees reinigt de randen. Voor diepere bochten laat u de plaat vóór contact doorzakken onder zijn eigen gewicht; Als je hem naar beneden duwt terwijl het nog te koud is, ontstaan er dunne plekken op de hoeken.
Vacuümvormen voor complexe, herhaalbare onderdelen
Vacuümvormen trekt een verwarmde plaat met behulp van atmosferische druk naar beneden op een gedetailleerde mal, waardoor ribben, ondersnijdingen en gestructureerde oppervlakken veel beter worden gereproduceerd dan handmatig vormen. Het is de methode achter apparatuurbehuizingen, auto-onderdelen en beschermkappen – en het is het punt waarop het proces niet langer een hobby is, maar de juiste gereedschappen en temperatuurbeheersing nodig heeft. Zodra u dit stadium bereikt, wordt de tolerantie voor de materiaaldikte van cruciaal belang; onze gids voor kunststofplaten voor bewegwijzering en LED-toepassingen verklaart waarom acrylaat van gecontroleerde kwaliteit zich veel voorspelbaarder gedraagt dan restjes uit de ambachtelijke winkel.
| Methode | Beste voor | Uitrusting | Typisch resultaat |
|---|---|---|---|
| Lijn buigen | Scherpe hoeken, dozen, windschermen | Stripverwarmer of gericht warmtepistool | Scherpe, rechte bochten |
| Vorming van draperen | Gebogen panelen, koepels, luifels | Oven- of infraroodstraler plus schimmel | Gladde samengestelde rondingen |
| Vacuümvormen | Diepe delen, ribben, getextureerde details | Vacuümvormer en mal | Herhaalbare productieonderdelen |
Stap voor stap: Drapeer een plexiglaspaneel over een mal
Begin met een schone, droge plaat en een mal die bestand is tegen de vormtemperatuur. Hout en schuim voor hoge temperaturen werken goed; Laminaten en gelakte oppervlakken kunnen blijven plakken. Verwijder beide beschermfolies vóór het verwarmen.
- Zaag de plexiglasplaat grofweg op maat met een zaag of CNC-frees en laat een kleine marge over voor het bijsnijden.
- Verwarm de oven voor op 160 °C (320 °F) en plaats de plaat op een vlakke bakplaat bekleed met beschermpapier.
- Verwarm totdat de plaat onder zijn eigen gewicht doorbuigt en flexibel aanvoelt bij testen met een gehandschoende vinger - doorgaans een paar minuten voor platen van 2-4 mm.
- Til de hete plaat op de mal en laat deze over de contour rusten, terwijl u zachtjes vanuit het midden naar buiten drukt.
- Houd het onderdeel vast totdat het is afgekoeld tot onder ongeveer 60 °C; Te snel afkoelen zorgt voor interne stress en later voor haarscheurtjes.
- Knip de randen af, schuur en polijst vervolgens de snijlijn als de rand zichtbaar is.
Twee praktische herinneringen: draag hittebestendige handschoenen wanneer u met heet acryl werkt, en zorg ervoor dat de werkplek geventileerd wordt. PMMA geeft bij verhitting kleine hoeveelheden damp af; bij typische hobbyistentemperaturen en korte blootstellingstijden is het risico laag, maar schone lucht is een gewoonte die niet onderhandelbaar is.
Vijf fouten die de meeste acrylgietwerk verpesten
De meeste defecte onderdelen falen op dezelfde vijf manieren. Leer ze te herkennen voordat u een laken verspilt.
- Oververhitting van het oppervlak terwijl de kern koud blijft. De buitenkant bubbelt en wordt wit, terwijl de binnenkant nog steeds stijf is, waardoor een zwakke, gebarsten bocht ontstaat.
- Een bocht forceren onder de vormtemperatuur. Het resultaat is spanningsscheurvorming: fijne witte scheurtjes die verschijnen op de buiglijn, soms pas dagen later.
- Ongelijkmatige verwarming over het vel. Hotspots veroorzaken kromtrekken en scheve rondingen die niet kunnen worden gecorrigeerd zodra het materiaal is afgekoeld.
- Het overslaan van de beschermfolie of het gebruik van het verkeerde lossingsmiddel. Vormmaterialen en coatings kunnen zich hechten aan het hete acryl.
- Te snel afkoelen. Snap-gekoelde onderdelen houden meer interne spanning vast en zijn gevoelig voor scheuren tijdens het trimmen of boren.
Wanneer een professionele fabrikant de werkplaats verslaat
DIY-gieten is zinvol voor een prototype of een enkel onderdeel. Maar zodra het onderdeel optische prestaties nodig heeft – een lichtgeleidingsplaat die het licht gelijkmatig verdeelt, een diffusor met een bepaalde waas of een vlamvertragende kwaliteit voor een commerciële fitting – veranderen de eisen. Een vel dat enkele tienden van een millimeter varieert, is acceptabel voor een displaystandaard en nutteloos voor een paneel met achtergrondverlichting. Zelfs een goed uitgeruste werkplaats kan de consistentie van partij tot partij, de geelheidsindex of de vlamvertragende beoordeling niet controleren. Vlamvertragende acrylaten moeten bijvoorbeeld worden getest en gedocumenteerd volgens specifieke classificaties, en een ongedocumenteerde harswissel kan de manier veranderen waarop een onderdeel zich vormt, veroudert en verbrandt.
Bij Suzhou Gentle voeden dezelfde PMMA-extrusielijnen van optische kwaliteit die onze transparante platen produceren ook onze assortiment vacuümvormen gebouwd voor industriële klanten. We controleren de formulering, de dikte en de oppervlaktekwaliteit intern, en de productie vindt plaats onder een ISO 9001-kwaliteitsmanagementsysteem. Dat betekent dat we de juiste acrylkwaliteit kunnen leveren en deze kunnen omvormen tot afdekkingen, behuizingen, diffusers en lichtgeleidercomponenten met gedocumenteerde toleranties. Als uw project in productie gaat, evalueer dan de materiaalopties en de vormmogelijkheden voordat u zich aan een handmatig proces wijdt.
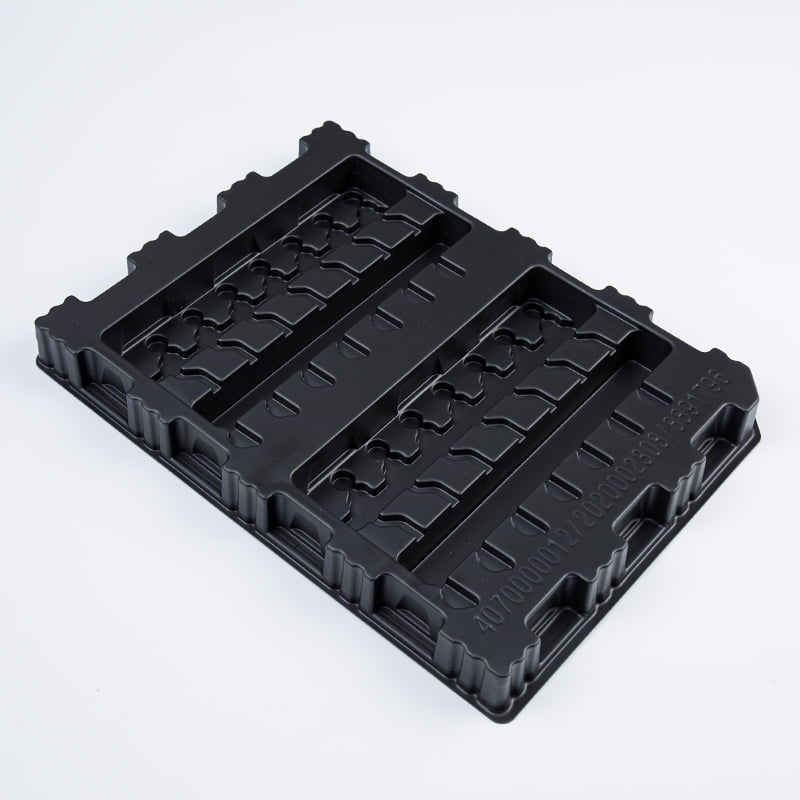 Leveranciers van vacuümvormende kunststofplaten, op maat gemaakte vacuümvormende kunststofproducten Suzhou Gentle Photoelectric Technology Co., Ltd. ondersteunt aangepaste vacuümvormende kunststofproducten, vacuümvormende plastic plaatleveranciers en... Bekijk Product →
Het vormen van plexiglas is echt toegankelijk: controleer de temperatuur, respecteer de dikte en kies een materiaal met consistente eigenschappen. Deze drie factoren scheiden een zuivere curve van een gebarsten, borrelende afwijzing.


